 中文版
 English
Copyright © 2003-2019 上海申岢动平衡机制造有限公司, All Rights Reserved 沪ICP备16012006号-5 友情链接:
上海动平衡机
24小时服务电话:135-8585-5377
搜索


风机叶轮动平衡标准值是多少
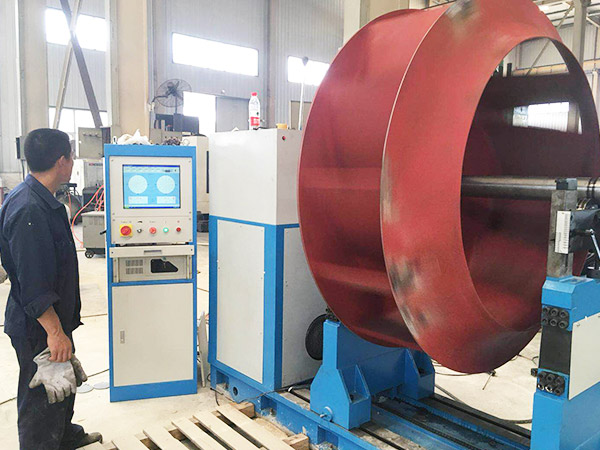
风机叶轮的动平衡标准值会因不同的应用、设计要求和行业标准而有所不同。一般来说,动平衡标准值取决于以下几个因素:应用类型: 不同类型的风机在不同的应用环境下需要满足不同的动平衡标准。例如,一般的工业风机和空调风机的要求可能会不同。运行速度: 风机叶轮的运行速度会直接影响不平衡对振动的影响。高速运行的叶轮可能需要更严格的动平衡标准。精度要求: 一些应用对振动的容忍度比较低,因此对动平衡的要求也会更为严格。行业标准: 不同行业可能有各自的标准和规范,这些标准通常会提供关于动平衡的指导和要求。一般来说,在工业领域,风机叶轮的动平衡标准值通常以单位质量不平衡量(g.mm/kg 或 g.cm/kg)来表示。具体的标准值可能会因不同情况而有所不同,但以下是一个大致的参考范围:对于一般工业风机,通常的动平衡标准值可能在 1 g.mm/kg 至 10 g.mm/kg 之间。对于某些精密应用,要求更高的风机,动平衡标准值可能在 0.5 g.mm/kg 以下。请注意,这只是一个粗略的参考范围,实际应用中应该根据具体情况和适用的行业标准来确定风机叶轮的动平衡标准值。在进行动平衡操作时,建议遵循相关的国家和行业标准,以确保风机在运行过程中达到合适的振动水平。
MORE
15
2025-04
皮带轮专用大型动平衡机
针对皮带轮专用大型动平衡机的需求,以下是全面解析与建议: 一、设备概述 皮带轮专用大型动平衡机是专为检测和校正大型皮带轮(如工业传动、汽车发动机、农机设备等场景使用的皮带轮)的旋转平衡而设计的设备。通过动态平衡测试,可有效减少高速运转时的振动和噪音,延长设备寿命。 二、核心特点 高承载能力 最大承重范围通常为 几百公斤至数十吨,适用于大型皮带轮(直径可达3米以上)。 刚性结构设计,确保重载下的稳定性和测试精度。 专用工装夹具 配备可调节的V型块、法兰盘或定制夹具,适配不同形状/尺寸的皮带轮(如多槽、锥形等)。 高精度传感器 采用压电式或磁电式传感器,检测微小不平衡量,精度可达 0.1g·mm/kg 以下。 智能化操作 触摸屏控制,内置自动计算系统,可快速定位不平衡相位及质量,支持手动或自动去重(如钻孔、铣削)。 安全防护 配备安全罩、急停按钮、过载保护,防止高速旋转时发生意外。 三、关键技术参数 适用对象:皮带轮、飞轮、齿轮等旋转件 最大工件重量:1吨~50吨(根据型号) 工件直径:0.5米~5米 平衡转速:100~1500 RPM(可调,根据皮带轮工作转速设定) 平衡精度:G6.3级或更高(符合ISO 1940标准) 四、典型应用场景 汽车制造业:发动机皮带轮、曲轴皮带轮的批量检测。 重工业:矿山机械、钢铁厂传送带系统的大型皮带轮维护。 风电领域:风力发电机传动系统中的皮带轮平衡校正。 农业机械:收割机、拖拉机等设备的皮带轮生产质检。 五、选型建议 明确需求 根据皮带轮的最大重量、直径、转速选择设备规格。 考虑生产量:批量生产需选自动化机型(如机械臂辅助上下料),单件维修可选手动机型。 关注核心配置 传感器品牌(如**申岢、日本明石)、驱动方式(变频电机更节能)、软件功能(是否支持多语言、数据导出)。 供应商资质 优先选择有大型动平衡机制造经验的厂商,提供现场安装培训和售后支持。 国内知名品牌:上海**、北京科美;国际品牌:*******(**)、Hofmann(**)。 六、使用注意事项 安全操作:测试前固定工件,避免超速运行。 定期校准:传感器和软件需每年校准一次,确保数据准确性。 环境要求:避免强电磁干扰、湿度大的环境,地面需平整防震。 维护保养:定期润滑传动部件,清理铁屑粉尘。 七、成本参考 国产设备:约 20万~200万人民币(视配置而定)。 进口设备:通常 50万~500万人民币,适合高精度需求。 附加成本:夹具定制、运输安装、培训费用等。 八、未来趋势 智能化升级:AI算法预测不平衡点,物联网远程监控设备状态。 绿色节能:低功耗电机、能量回收系统。 模块化设计:灵活扩展功能,兼容更多类型工件。 若需进一步了解具体型号或供应商对比,可提供更多参数需求,我将为您细化推荐方案!
15
2025-04
皮带轮平衡设备
皮带轮平衡设备是用于检测和校正皮带轮(或滑轮)在旋转过程中因质量分布不均而产生的动/静不平衡的专用设备。不平衡会导致振动、噪音、轴承磨损甚至设备损坏,因此平衡校正对机械传动系统的稳定性和寿命至关重要。 一、皮带轮不平衡的原因 制造缺陷:材料分布不均、加工误差(如孔位偏移)。 安装不当:装配误差导致轴线偏离。 磨损或变形:长期使用后局部磨损或外力冲击导致变形。 附加部件影响:如螺栓、键槽等附加件的质量分布不均。 二、皮带轮平衡设备类型 动平衡机 通过旋转皮带轮,测量振动或离心力,确定不平衡量和相位。 适用场景:高精度要求的工业设备(如电机、风机、汽车传动系统)。 分类:硬支撑(适用于重型轮)和软支撑(适用于轻型轮)。 静平衡设备 在静止状态下检测不平衡(如使用平衡支架或水平仪)。 适用场景:低转速、对平衡要求不高的场合。 激光平衡仪 通过激光测量表面变形或振动,非接触式检测。 适用场景:精密机械或无法拆卸的皮带轮。 便携式平衡仪 可现场检测,适用于大型设备或不易拆卸的皮带轮。 三、工作原理 传感器检测:通过加速度计或振动传感器捕捉旋转时的振动信号。 数据分析:计算不平衡量的大小和位置(通常以角度表示)。 校正方法: 增重法:在轻侧焊接配重块或加装平衡螺钉。 减重法:在重侧钻孔或铣削去除材料。 四、操作步骤 安装皮带轮:固定在平衡机主轴或专用夹具上。 设定参数:输入皮带轮的尺寸、转速、平衡等级(如ISO 1940标准)。 启动测试:设备自动旋转并采集数据。 分析结果:显示不平衡量和相位(如“30克,120°”)。 校正操作:根据提示添加或去除配重。 验证平衡:重复测试直至达标。 五、注意事项 安全规范:确保设备固定牢靠,避免高速旋转时脱落。 校准设备:定期校验传感器和软件精度。 环境因素:避免强电磁干扰或振动源。 材料匹配:校正配重需与皮带轮材质兼容(如防锈处理)。 六、常见问题与解决 校正后仍振动 检查皮带轮是否变形,或平衡机夹具是否松动。 确认传感器信号无干扰。 无法达到平衡等级 可能需更换更高精度的设备,或检查皮带轮是否受损。 多皮带轮系统振动 需对整个传动系统(皮带、轴承、联轴器)进行综合平衡。 七、应用领域 汽车工业:发动机皮带轮、曲轴皮带轮。 制造业:机床、风机、泵类设备。 能源行业:风力发电机、涡轮机。 航空航天:高精度传动部件。 八、常见标准 ISO 1940:刚性转子的平衡等级(如G6.3适用于通用机械)。 API 610:石油化工行业泵类设备的平衡要求。 如果需要更具体的设备选型或操作指导,可以进一步提供应用场景或技术要求!
15
2025-04
盲孔叶轮平衡机
盲孔叶轮平衡机是专门用于对带有盲孔结构的叶轮进行动平衡校正的设备。这类叶轮常见于泵、压缩机、涡轮机械等工业领域,其盲孔设计(未穿透的孔洞)可能用于减重、流体通道优化或其他功能性需求。以下是对该设备的详细解析: 核心功能与工作原理 功能目标 消除叶轮在高速旋转时因质量分布不均引起的振动和噪声,确保运行平稳性,延长设备寿命。 工作原理 传感器检测:通过振动传感器或激光测量系统捕捉叶轮旋转时的不平衡信号。 数据分析:计算不平衡量的大小和相位(角度位置)。 校正方式:在盲孔内增减配重(如焊接、螺钉固定)或通过钻孔去重(需考虑盲孔结构限制)。 设备类型与选型要点 设备类型 立式平衡机:适合轴向较短的叶轮,通过垂直夹持减少变形。 卧式平衡机:适用于长轴叶轮,模拟实际工作状态。 全自动平衡机:集成机器人或机械臂,实现自动去重/增重,适用于大批量生产。 选型关键参数 精度等级:根据应用场景选择(如G6.3级适用于一般工业,G2.5级用于高精度涡轮机械)。 最大叶轮尺寸:直径、重量、盲孔深度需与设备兼容。 夹具定制:针对盲孔结构设计专用夹具,确保夹持稳定且不损伤叶轮。 校正方式适配性:是否支持盲孔内增重(如注入环氧树脂)或激光去重。 操作流程与技术难点 操作步骤 装夹定位:使用定制夹具固定叶轮,确保盲孔位置不影响测量。 初始测试:低速旋转获取初始不平衡数据。 动态校正:根据系统提示在盲孔内部或边缘添加/去除材料。 验证测试:重复测试直至达到平衡标准。 技术难点与解决方案 盲孔干扰测量:采用非接触式传感器(如激光或红外)避免物理遮挡。 去重限制:若盲孔不允许额外钻孔,可改用增重法(如粘贴平衡块)。 材料均匀性:铸造或加工误差可能导致隐性不平衡,需多次迭代校正。 应用场景与行业标准 典型应用 离心泵叶轮、航空发动机压缩机叶片、汽车涡轮增压器等。 相关标准 ISO 1940-1: 旋转机械平衡等级规范。 API 610: 石油工业用离心泵的平衡要求。 用户企业标准:部分厂商可能对盲孔叶轮有特殊平衡规范。 常见问题与维护 问题示例 校正后仍振动:可能因夹具松动或传感器校准失效,需重新校验设备。 盲孔内配重脱落:选用高强度粘合剂或机械锁紧方式固定配重块。 设备维护 定期校准传感器、清洁导轨和传动部件,检查夹具磨损情况。 总结 盲孔叶轮平衡机的选择需综合考虑叶轮结构、平衡精度及生产需求。对于复杂盲孔设计,建议与设备供应商深度沟通,定制化解决方案。高精度自动化设备虽成本较高,但可显著提升生产效率和产品一致性,尤其适用于高端制造领域。
15
2025-04
盲孔轴流风机平衡机
盲孔轴流风机的动平衡校正是确保其高效、稳定运行的关键步骤。以下是针对该类型风机平衡校正的详细说明: 一、盲孔轴流风机的结构特点 盲孔设计:叶轮或轴端存在非贯穿孔,可能影响传统夹持方式,需特殊工装固定。 叶轮类型:通常为轻质材料(如铝合金/工程塑料),校正需避免过度去重导致强度下降。 高转速:常见于通风散热场景,平衡精度要求高(一般G2.5-G6.3级)。 二、动平衡机选型要点 支撑方式: 立式平衡机:适合叶轮直接安装的垂直校正,无需长轴支撑。 卧式平衡机:需定制芯轴适配盲孔端,确保同轴度。 传感器配置: 双面校正能力:需同时测量两端不平衡量。 高频响应:适应1000-3000 RPM的常见转速范围。 夹具设计: 盲孔专用卡盘:带自定心三爪结构,内孔适配盲端直径。 法兰盘连接件:针对有安装法兰的风机,确保无轴向窜动。 三、动平衡校正流程 预校正准备: 清洁叶轮表面,去除毛刺/异物。 测量盲孔深度及孔径,选择适配芯轴(过盈配合H7/h6)。 设备设置: 输入参数:质量(kg)、校正半径(mm)、转速(RPM)。 选择校正平面(通常为叶轮两侧轮毂面)。 试运行测量: 低速启动(300-500 RPM),初步识别不平衡相位。 逐步升速至工作转速,记录幅值/角度数据。 校正方法: 去重法: 优先在盲孔侧轮毂背面钻孔(φ3-6mm,深度控制
15
2025-04
盲孔风机平衡机
盲孔风机平衡机是一种专门用于检测和校正带有盲孔结构的风机转子动平衡的设备。以下是对该设备的详细解析: 1. 基本概念 盲孔:指未贯穿工件的孔,一端封闭,常见于减轻重量或满足特定设计需求。 风机:用于气体输送或通风的设备,如离心风机、轴流风机。 平衡机:通过检测旋转部件的不平衡量,进行校正以减少振动的设备。 2. 应用场景 工业领域:如电力、化工、 HVAC系统中的风机,尤其适用于带有盲孔设计的转子。 特殊需求:盲孔可能用于安装传感器、减轻重量或优化气流,需确保平衡性以避免运行故障。 3. 工作原理 检测系统:使用振动传感器或光电传感器捕捉转子旋转时的离心力数据,定位不平衡点。 校正方式: 去重法:在盲孔周围钻孔去除材料(需考虑结构强度)。 配重法:添加平衡块或使用螺纹盲孔安装配重螺丝。 4. 设计特点 专用夹具:适配盲孔结构,确保夹持稳固,避免测量误差。 软件算法:针对盲孔位置和深度进行补偿计算,提升校正精度。 传感器配置:避开盲孔区域,减少气流干扰对数据的影响。 5. 操作注意事项 预处理:测量盲孔的精确尺寸和位置,输入平衡机系统。 校正选择:根据盲孔结构强度选择去重或配重,避免削弱转子。 标准遵循:参照ISO 1940等标准确定平衡等级(如G6.3级)。 6. 常见问题与解决 测量误差:可能因夹具不适配导致,需定制专用夹具。 校正失效:检查盲孔内残留物或加工误差,清洁后重新测试。 7. 行业应用案例 案例:某工厂离心风机振动超标,使用盲孔平衡机检测发现盲孔周围质量分布不均,通过配重法校正后,振动值降低至合格范围。 8. 选购建议 适配性:确认设备支持盲孔转子的最大尺寸和重量。 功能需求:选择具备自动补偿算法和多功能校正模式的机型。 品牌与服务:优先考虑提供技术支持和定制服务的供应商。 总结 盲孔风机平衡机通过针对性的设计和算法优化,有效解决盲孔转子的动平衡问题,确保风机高效稳定运行。用户需结合具体需求选择设备,并严格遵循操作规范,以延长设备寿命并保障生产安全。
15
2025-04
真空泵动平衡机
真空泵动平衡机是用于检测和校正真空泵转子或其他旋转部件动平衡的专业设备,其核心目标是减少旋转过程中的振动和噪音,提高运行稳定性和寿命。以下是关于真空泵动平衡机的关键信息及操作指南: 一、工作原理 检测不平衡量 通过传感器(振动传感器或光电传感器)测量转子旋转时的不平衡量(大小和位置)。 数据采集系统将信号转化为电信号,分析出不平衡的相位和幅值。 校正不平衡 根据检测结果,在转子的特定位置增加配重(如焊接、加螺钉)或去除材料(钻孔、打磨),使质量分布均匀。 二、设备组成 机械结构 驱动系统:电机驱动转子达到设定转速(需覆盖真空泵实际工作转速)。 支撑装置:轴承或弹性支撑,模拟实际工况并传递振动信号。 测量系统 振动传感器:实时监测转子的振动幅度和相位。 数据采集与分析软件:计算不平衡量并提供校正方案。 校正工具 自动或手动校正装置(如激光定位钻孔机、配重块安装工具)。 三、操作步骤 准备工作 清洁转子表面,确保无杂物干扰检测。 安装转子至动平衡机,根据转子类型选择立式或卧式支撑。 参数设置 输入转子质量、转速范围、平衡精度等级(如G2.5、G6.3,根据ISO 1940标准)。 动平衡测试 启动设备,使转子加速至额定转速,记录振动数据。 软件自动计算不平衡量及校正位置。 校正操作 按提示添加配重或去除材料,重复测试直至达标。 验证与记录 最终测试确认残余不平衡量符合标准。 保存数据,生成检测报告。 四、选型建议 适用性 根据真空泵转子尺寸(最大直径、重量)选择动平衡机型号。 确认转速范围覆盖实际工作转速(如真空泵常用转速为2000-3000 RPM)。 精度要求 工业级真空泵通常要求平衡精度等级为G2.5或更高。 自动化程度 高精度需求可选全自动机型(带激光定位和自动去重功能)。 预算有限时,手动校正机型亦可满足基本需求。 五、注意事项 安全操作 确保设备接地良好,避免高速旋转时发生意外。 校正时佩戴防护装备(护目镜、手套)。 环境因素 避免强电磁干扰或振动源影响检测精度。 保持工作环境清洁,防止灰尘影响传感器。 定期维护 校准传感器和软件,检查机械部件磨损情况。 六、常见问题及解决 检测结果不稳定:检查转子安装是否松动,传感器是否接触不良。 校正后仍振动大:可能转子存在弯曲或轴承磨损,需进一步检查机械结构。 软件报错:重启系统或联系厂家技术支持。 通过合理使用动平衡机,可显著延长真空泵寿命并降低维护成本。对于特殊工况(如高温、真空环境),建议咨询专业厂家定制解决方案。
15
2025-04
石家庄平衡机
关于石家庄的平衡机相关信息,以下是一些可能的线索和建议: 1. 平衡机的应用 平衡机主要用于旋转机械部件的动平衡检测与校正,常见于电机、风机、汽车零部件、航空航天等领域。石家庄作为工业城市,此类设备在机械制造、维修行业中可能有较多需求。 2. 石家庄本地供应商 石家庄及周边地区可能有以下渠道获取平衡机: 本地制造商:部分机械制造企业可能生产或代理平衡机,例如石家庄开发区内的企业。 工业设备市场:如华北机械城或当地工业品市场可能有经销商。 线上平台:可通过阿里巴巴、慧聪网等B2B平台搜索“石家庄平衡机”,筛选本地供应商。 3. 推荐查询方式 搜索引擎:尝试搜索“石家庄 动平衡机厂家”或“石家庄 平衡机销售”,查看最新企业信息。 行业协会:联系石家庄机械工业协会或相关商会,获取推荐企业名单。 展会信息:关注河北或京津冀地区的工业展会,可能有平衡机厂商参展。 4. 选择建议 明确需求:根据工件类型(如重量、尺寸)选择合适型号(立式/卧式、手动/自动)。 品牌对比:国内知名品牌(如上海申岢、北京青云)在石家庄可能有代理商,可比较性价比。 售后服务:优先选择提供安装、培训及保修服务的供应商。 5. 注意事项 实地考察厂家或要求设备演示,确保性能达标。 确认设备是否符合国家标准(如ISO 1940平衡等级)。 如需更具体的信息,建议通过工商注册平台或行业黄页进一步查询石家庄本地企业的详细资料。
15
2025-04
砂轮动平衡仪
砂轮动平衡仪是一种专门用于检测和校正砂轮在高速旋转时动态不平衡量的精密仪器。它在机械加工、磨削制造等领域中至关重要,因为砂轮的不平衡会导致振动、噪音、设备磨损甚至安全事故。以下是关于砂轮动平衡仪的详细介绍: 一、砂轮动平衡的重要性 安全性 不平衡的砂轮在高速旋转时会产生离心力,可能导致砂轮破裂或设备损坏,存在严重安全隐患。 加工质量 振动会降低工件表面精度,影响加工质量。 设备寿命 长期振动会加速主轴、轴承等部件的磨损。 效率提升 平衡后的砂轮能减少能量损耗,提高加工效率。 二、动平衡仪的工作原理 传感器检测 通过安装在砂轮主轴上的振动传感器和转速传感器,实时采集砂轮旋转时的振动信号。 相位分析 分析振动信号的幅值和相位,确定不平衡量的位置和大小。 校正计算 根据测量结果,计算出需要在砂轮特定位置添加或去除的质量(如平衡块、钻孔等)。 动态调整 通过手动或自动方式调整砂轮的平衡状态,直至达到允许的残余不平衡量。 三、砂轮动平衡仪的类型 便携式动平衡仪 适用于现场快速检测和校正,操作灵活,常用于维修和中小型车间。 在线式动平衡仪 集成在磨床或砂轮机中,可实时监控并自动调整平衡状态,适合高精度生产线。 激光动平衡仪 利用激光技术进行非接触式测量,精度高,适用于超高速或特殊环境下的砂轮。 四、操作步骤(以常见设备为例) 安装传感器 将振动传感器固定在砂轮主轴或机床上,确保信号采集准确。 输入参数 输入砂轮直径、转速、质量等参数,设置平衡精度等级。 启动测量 让砂轮以工作转速旋转,仪器自动分析振动数据。 确定校正位置 根据仪器提示,在砂轮特定位置添加平衡块或去除材料。 复测验证 重新运行动平衡检测,直到残余不平衡量符合标准(如ISO 1940-1)。 五、应用领域 机械加工:磨床、数控机床等。 汽车制造:发动机曲轴、齿轮等高精度部件磨削。 航空航天:涡轮叶片、精密轴承的加工。 模具制造:复杂曲面的精细磨削。 六、选购注意事项 精度等级 根据加工需求选择(如G6.3级适用于一般砂轮,G2.5级用于高精度场景)。 转速范围 确保仪器支持砂轮的实际工作转速。 兼容性 适配不同型号的砂轮和机床接口。 功能扩展 如数据存储、多平面平衡、自动校正等高级功能。 七、静平衡 vs 动平衡 静平衡:仅在静止状态下调整砂轮重心,适用于低速或小型砂轮。 动平衡:在旋转状态下调整,解决因质量分布不均导致的力矩不平衡,适用于高速、大直径砂轮。 八、常见问题 Q:砂轮动平衡的标准是什么? A:通常参考ISO 1940-1平衡等级标准,例如G6.3表示允许的不平衡量为6.3 mm/s。 Q:是否需要定期做动平衡? A:是的,砂轮在安装、修整后或使用中出现振动时均需重新平衡。 通过使用砂轮动平衡仪,可以显著提升加工安全性和效率,降低设备维护成本。如果您有具体应用场景或型号选择问题,欢迎进一步交流!
15
2025-04
砂轮动平衡机
砂轮动平衡机是用于检测和校正砂轮等旋转部件不平衡量的专用设备,确保高速旋转时的稳定性和安全性。以下是对砂轮动平衡机的系统介绍: 一、工作原理 检测原理 通过传感器(如压电式或光电式)采集砂轮旋转时的振动信号,分析振幅和相位,确定不平衡量的大小及位置。 校正方式 配重法:在轻点添加配重块(如夹式配重、胶水固定)。 去重法:在重点钻孔或磨削去除材料(常见于高精度砂轮)。 动态平衡 在砂轮旋转状态下进行检测,相比静平衡更适用于高速场景,能同时校正力偶不平衡和静力不平衡。 二、主要类型 立式动平衡机 适用于大型砂轮或重型转子,垂直安装检测。 卧式动平衡机 适合小型砂轮或细长型转子,水平安装检测。 全自动动平衡机 集成激光去重或自动配重功能,适用于高精度、大批量生产。 三、操作步骤 安装砂轮 将砂轮牢固安装到平衡机主轴,确保无松动。 启动检测 设定转速(通常接近工作转速),启动旋转并采集数据。 分析结果 屏幕显示不平衡量(单位:g·mm)及相位角(如“120°处需加5g配重”)。 校正操作 根据提示添加配重或去重,重复检测直至达标。 验证平衡 最终平衡等级需满足标准(如ISO 1940 G6.3级)。 四、应用场景 制造业:磨床、数控机床砂轮的平衡校正。 汽车行业:发动机曲轴、刹车盘磨削用砂轮。 航空航天:涡轮叶片打磨的高精度砂轮。 五、常见问题与处理 数据波动大 检查传感器是否松动或污染,需重新校准。 校正后仍不平衡 确认砂轮安装是否偏心,或夹具有磨损。 机器报警 可能转速未达设定值,或电源不稳。 六、维护与安全 定期校准:每月对传感器和系统进行校准。 清洁保养:防止磨削粉尘进入传感器或电机。 安全防护:操作时确保防护罩闭合,避免高速旋转部件飞出。 七、选型建议 精度要求:高精度加工选择激光去重型,一般场景可选手动配重型。 砂轮尺寸:根据直径和重量选择对应承载能力的机型。 自动化需求:批量生产推荐全自动机型,单件小批可选半自动。 通过砂轮动平衡机的合理使用,可显著减少设备振动、延长砂轮寿命,并提升加工表面质量。实际应用中需结合工况选择合适机型,并严格遵循操作规范。
15
2025-04
砂轮动平衡机校正
砂轮动平衡机校正是确保砂轮在高速旋转时稳定运行的关键步骤,避免因不平衡导致的振动、噪音或设备损坏。以下是详细的校正流程和注意事项: 一、校正前准备 安全措施: 切断电源,确保设备处于停机状态。 佩戴防护装备(手套、护目镜等)。 检查设备状态: 确认砂轮无裂纹或破损。 检查动平衡机底座是否稳固,传感器和测量装置是否正常。 清洁砂轮表面,移除油污、碎屑等杂质。 安装砂轮: 严格按照机床或动平衡机的说明书安装砂轮,确保轴心对齐。 使用专用夹具固定,避免安装偏心。 二、校正步骤 1. 初始测量 启动动平衡机,设置砂轮转速至工作转速的50%~80%(避免高速下测量风险)。 设备自动检测初始不平衡量(振幅和相位角),记录数据。 2. 确定不平衡位置 通过动平衡机显示屏读取不平衡点(通常以角度表示,如“120°位置需调整”)。 标记不平衡点(可用粉笔或标签)。 3. 添加/去除配重 配重块法:在标记的反方向(相位角+180°)添加配重块,逐步调整重量直至平衡。 钻孔法:若允许,可在不平衡点钻孔去除材料(需精确计算去除量)。 电子平衡(部分设备支持):通过软件自动计算配重位置和重量。 4. 验证校正结果 重新启动动平衡机,全速运行砂轮。 检查振动值是否在允许范围内(通常≤2.5 mm/s,具体参考设备标准)。 若仍不平衡,重复步骤2~4。 三、注意事项 精度要求: 工业砂轮的不平衡量一般需控制在其质量等级的G级标准内(如G6.3)。 高精度加工场景可能需要更高标准(如G2.5)。 环境因素: 避免在强振动、温度波动大的环境中操作。 确保周围无强电磁干扰(影响传感器精度)。 维护建议: 定期检查砂轮磨损情况,及时更换。 每3~6个月校准一次动平衡机传感器。 四、常见问题及处理 校正后仍有振动: 检查砂轮安装是否偏心。 确认动平衡机传感器是否故障。 无法读取数据: 检查线路连接,重启设备。 清理传感器探头,确保无遮挡。 五、参考标准 ISO 21940-11: 旋转机械动平衡的国际标准。 GB/T 9239-2016: 中国砂轮平衡标准。 如果操作复杂或设备异常,建议联系设备厂商或专业技术人员协助,避免因误操作导致安全事故。
