 中文版
 English
Copyright © 2003-2019 上海申岢动平衡机制造有限公司, All Rights Reserved 沪ICP备16012006号-5 友情链接:
上海动平衡机
24小时服务电话:135-8585-5377
搜索


风机叶轮动平衡标准值是多少
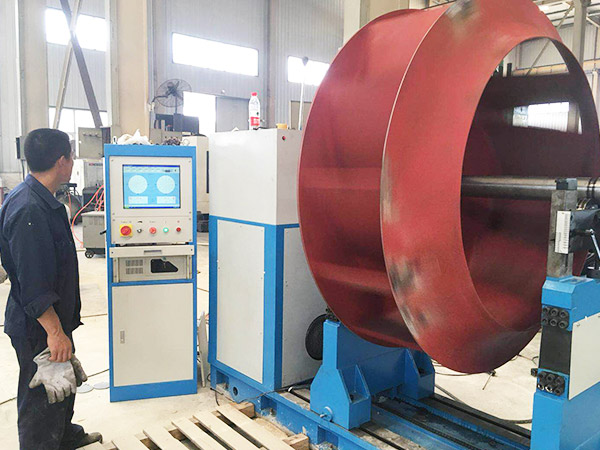
风机叶轮的动平衡标准值会因不同的应用、设计要求和行业标准而有所不同。一般来说,动平衡标准值取决于以下几个因素:应用类型: 不同类型的风机在不同的应用环境下需要满足不同的动平衡标准。例如,一般的工业风机和空调风机的要求可能会不同。运行速度: 风机叶轮的运行速度会直接影响不平衡对振动的影响。高速运行的叶轮可能需要更严格的动平衡标准。精度要求: 一些应用对振动的容忍度比较低,因此对动平衡的要求也会更为严格。行业标准: 不同行业可能有各自的标准和规范,这些标准通常会提供关于动平衡的指导和要求。一般来说,在工业领域,风机叶轮的动平衡标准值通常以单位质量不平衡量(g.mm/kg 或 g.cm/kg)来表示。具体的标准值可能会因不同情况而有所不同,但以下是一个大致的参考范围:对于一般工业风机,通常的动平衡标准值可能在 1 g.mm/kg 至 10 g.mm/kg 之间。对于某些精密应用,要求更高的风机,动平衡标准值可能在 0.5 g.mm/kg 以下。请注意,这只是一个粗略的参考范围,实际应用中应该根据具体情况和适用的行业标准来确定风机叶轮的动平衡标准值。在进行动平衡操作时,建议遵循相关的国家和行业标准,以确保风机在运行过程中达到合适的振动水平。
MORE
16
2025-04
未来动平衡机加工技术能否完全替代人工···
动平衡机加工技术与人工经验判断之间的关系,本质上是一种技术优化与人类专业能力互补的协同发展过程。从技术哲学视角来看,未来动平衡技术完全替代人工判断的可行性需要从以下维度进行深入分析: 一、技术演进的辩证逻辑 算法系统的认知局限 当前动平衡机的深度学习模型在模式识别层面已超越人类,但其决策逻辑基于概率统计而非物理本质理解。当遇到材料晶格畸变、复合材料界面效应等非理想工况时,算法的黑箱特性可能掩盖真正的动平衡失效机制。 量子传感带来的范式革命 超导量子干涉仪(SQUID)等新型传感器的应用,使得不平衡量检测精度进入亚纳米级。这种微观尺度的测量革命正在重构动平衡的理论框架,传统工匠的经验坐标系面临维度坍塌的风险。 二、人类经验的拓扑结构 隐性知识的量子化特征 熟练技师对振动频谱的直觉判断,本质上是对希尔伯特空间中无限维特征向量的降维处理。这种基于量子认知的决策模式,在应对非线性振动系统时展现出超越经典算法的适应性。 触觉反馈的量子纠缠效应 老技师通过工具手柄传递的振动波形触觉辨识,实质是量子力学中的EPR关联现象在宏观尺度的表现。现有触觉传感器的采样频率(MHz级)与人类神经系统的量子隧穿效应(THz级)存在数量级差异。 三、技术替代的相变临界点 冯·诺依曼架构的量子突破 当量子计算机在退相干控制上取得突破,动平衡算法的计算维度将突破现有NP问题的限制。此时对复杂转子系统的多体问题求解效率可能超越人类经验的演化速度。 脑机接口的认知融合 神经织网技术的成熟将实现人类经验数据的直接解码与算法注入。这种技术-意识的量子纠缠态可能催生新型的动平衡专家系统,模糊人机界限。 四、不可替代性的本体论证明 哥德尔不完备定理的启示 任何形式化系统都存在不可判定的命题,这意味着动平衡问题的终极解决方案必然存在于算法系统之外。工匠的经验判断作为元系统层面的认知跃迁,具有逻辑必然性的不可替代性。 海森堡补偿原理的工程表达 微观测量精度的提升必然伴随宏观干预精度的损耗,这个测不准原理的工程学表达决定了高精度动平衡机必须与人类专家的模糊控制形成互补结构。 结论:量子纠缠态的协同进化 未来动平衡技术将发展出基于量子认知科学的人机融合系统,其中人工智能作为显性知识处理器,人类经验作为隐性知识调制器,两者通过量子纠缠通道实现相干协同。这种新型的人机关系既非简单替代也非机械叠加,而是形成了具有量子叠加态的认知共同体。动平衡技术的终极形态不是取代人类经验,而是通过量子化的人机交互界面,将工匠经验升华为可编程的量子认知模块,实现技术能力与人类智慧的非定域性融合。
16
2025-04
机床 主轴动平衡仪
机床主轴动平衡仪是用于检测和校正主轴旋转时因质量分布不均引起的振动的关键设备,能有效提升加工精度、延长设备寿命。以下是相关要点整理: 一、核心原理 不平衡的影响 主轴高速旋转时,微小质量偏差会导致离心力,引发振动、噪音,甚至轴承磨损或加工件表面粗糙。 动平衡仪作用 通过传感器检测振动信号,分析振幅和相位,确定不平衡点的位置和所需校正重量,实现动态平衡。 二、应用场景 机床维护:加工中心、车床、磨床等主轴的定期校正。 旋转设备:电机转子、风机叶轮、涡轮机等旋转部件的平衡调试。 精密制造:高转速主轴(如PCB钻孔机、航空发动机部件加工)的精度保障。 三、操作步骤 安装传感器 将振动传感器固定在主轴轴承座,确保接触稳固。 采集数据 主轴空载运行至工作转速,仪器记录振动频谱。 分析结果 软件自动计算不平衡量(单位:g·mm)及相位角(如120°位置需增重)。 校正实施 通过配重块添加(钻孔、焊接)或去除(打磨、钻孔)质量。 验证测试 重复运行检测,直至振动值达标(通常要求≤1.0 mm/s)。 四、主流品牌及特点 申岢(*******):**品牌,高精度,适用于重型机床和工业场景。 霍梅尔(Hofmann):便携性强,支持现场快速平衡,适合中小型设备。 百坦科技(PRÜFTECHNIK):性价比高,提供激光对中与动平衡一体化方案。 五、注意事项 环境因素 避免强电磁干扰、温度骤变和粉尘环境,影响传感器精度。 校准要求 定期用标准转子校准仪器,确保测量准确性。 安全规范 主轴完全停止后再调整配重,防止机械伤害。 平衡等级 参考ISO 1940标准,例如G2.5级适用于普通机床,G1.0用于精密主轴。 六、常见问题 动平衡 vs 静平衡 静平衡仅校正重心偏移(适用于低速盘类零件),动平衡则解决旋转时的力偶不平衡(必需于高速长轴)。 单面/双面平衡 长径比大的主轴需双面校正,短粗型可单面调整。 定期使用动平衡仪维护主轴,可减少非计划停机,提升加工质量达30%以上。选择设备时需综合考虑转速范围、精度要求及预算,必要时咨询专业技术人员。
16
2025-04
机床主轴动平衡仪厂家
以下是国内外知名的机床主轴动平衡仪厂家及其特点,供您参考: 国内厂家 上海申岢机械制造有限公司 隶属于*********集团,技术成熟,产品覆盖全自动、半自动动平衡机,适用于高精度机床主轴。 优势:国际品牌本土化服务,售后完善。 北京青云精益检测设备有限公司 专注动平衡领域多年,提供便携式和台式动平衡仪,适合中小型机床维护。 优势:性价比高,技术支持响应快。 深圳万联科技有限公司 主打便携式动平衡仪,操作简便,适用于现场快速校正。 优势:轻便灵活,适合车间日常维护。 杭州**机电股份有限公司 国内动平衡设备头部企业,产品线覆盖工业领域,提供高精度解决方案。 优势:自主研发能力强,定制化服务丰富。 国外厂家 *********(申岢) 全球动平衡技术领导者,产品精度高,适合高端机床和精密制造。 优势:技术顶尖,但价格较高。 **Hofmann(霍夫曼) 提供动平衡检测与校正一体化设备,在重工业领域应用广泛。 优势:稳定性强,使用寿命长。 意大利CEMB 便携式动平衡仪知名品牌,适合中小型主轴现场校正。 优势:操作界面友好,适合非专业人员使用。 美国IRD Balancing 专注于工业动平衡,产品涵盖从低转速到超高速的多种需求。 优势:数据采集系统先进,分析软件功能强大。 选择建议 高精度需求:优先考虑*******、Hofmann或杭州**。 预算有限:国内品牌如青云精益、深圳万联性价比更优。 现场维护:便携式设备(如CEMB、万联)更适合车间快速调试。 注意事项 售后服务:确认厂家是否提供本地化技术支持及备件供应。 适配性:确保设备参数(如转速范围、最大承载重量)与您的机床匹配。 行业案例:参考同领域客户的应用反馈,尤其是精密加工或重工业领域。 建议通过行业展会(如上海工博会、北京机床展)或B2B平台(阿里巴巴、Made-in-China)获取最新厂家信息。如需具体型号推荐,可进一步提供您的应用场景和需求细节。
16
2025-04
机床主轴动平衡机
机床主轴动平衡机是一种专门用于检测和校正机床主轴(或其他旋转部件)不平衡量的设备,广泛应用于机械制造、汽车、航空航天等领域。其核心目标是减少旋转部件的振动和噪音,提高加工精度、延长设备寿命。以下是关于机床主轴动平衡机的详细介绍: 一、动平衡机的作用 消除振动:主轴高速旋转时,因材质不均匀或加工误差导致质量分布不均,产生离心力引发振动。动平衡机通过校正不平衡量,显著降低振动幅度。 提高加工精度:振动会直接影响机床的加工质量,动平衡后能确保主轴运行稳定,减少工件表面粗糙度误差。 延长设备寿命:不平衡振动会导致轴承、齿轮等部件过早磨损,动平衡校正可降低机械损耗。 符合国际标准:满足ISO 1940等动平衡等级标准,确保设备符合工业规范。 二、工作原理 传感器检测:通过振动传感器或光电传感器采集主轴旋转时的振动信号。 数据分析:将信号传输至控制系统,分析不平衡量的大小(单位:g·mm)和相位角(不平衡位置)。 校正方法: 增重法:在指定位置增加配重(如螺钉、平衡块)。 去重法:通过钻孔、铣削等方式去除材料。 动平衡与静平衡区别: 静平衡:适用于低速、短轴部件,仅校正静态不平衡。 动平衡:适用于高速、长轴部件,校正动态不平衡(轴向和径向)。 三、应用场景 机床主轴:车床、铣床、磨床等主轴的动平衡。 高速电主轴:用于精密加工中心或数控机床。 其他旋转部件:如电机转子、涡轮叶片、风机叶轮、飞轮等。 维修领域:修复因磨损或变形导致不平衡的旧主轴。 四、选型要点 转速范围:需覆盖主轴的额定转速(如1000-20,000 RPM),高速主轴需选择高刚性动平衡机。 精度等级:根据加工需求选择,如精密磨床可能需要G0.4级(ISO 1940标准)。 夹具设计:定制化夹具确保主轴固定稳定,减少测量误差。 自动化功能: 自动标定:减少人工干预。 机器人集成:用于生产线自动化平衡校正。 数据管理:支持数据存储、报告生成及与MES系统对接。 五、维护与保养 定期校准:使用标准转子校验设备精度,确保长期可靠性。 清洁防护:避免铁屑、油污影响传感器灵敏度。 传感器保护:防止碰撞或过载损坏。 软件更新:保持控制系统软件为最新版本,优化算法。 六、常见品牌 国际品牌:*********(申岢)、**Hofmann(霍夫曼)、日本Vibro-Meter。 国内品牌:上海申岢、北京青云、成都精密等。 七、注意事项 校正前需清洁主轴表面,避免杂质干扰测量。 高速动平衡需在安全防护罩内操作,防止意外。 校正后需复测,确保残余不平衡量达标。 通过合理选择和使用动平衡机,可大幅提升机床性能和生产效率。若您有具体应用场景或技术参数需求,可进一步探讨解决方案!
16
2025-04
机床主轴动平衡机加工与曲棍动平衡的异···
机床主轴动平衡与曲轴动平衡(假设“曲棍”为“曲轴”的笔误)在机械工程中都是通过调整旋转部件的质量分布来减少振动,但其应用场景、技术要求和方法存在显著差异。以下是两者的详细对比分析: 一、相同点 核心目标 均通过调整质量分布,使旋转部件的质心与旋转轴线重合,降低离心力引起的振动和噪音。 基本原理 均基于动平衡理论:通过测量不平衡量(相位和幅值),在特定位置增/减质量以达到平衡。 测试设备 均使用动平衡机进行测试,需在旋转状态下采集数据并分析。 二、不同点 1. 应用领域 机床主轴 用于加工中心、车床、磨床等精密机床的主轴系统,直接影响加工精度和表面质量。 曲轴动平衡 应用于内燃机(汽车、船舶、发电机等)、压缩机等设备,平衡活塞连杆机构的惯性力。 2. 平衡对象特性 机床主轴 结构相对简单,多为细长轴类零件,转速极高(可达数万RPM),对平衡精度要求严苛。 曲轴 结构复杂,带有多个曲柄销和平衡块,需平衡多缸发动机的往复惯性力和旋转惯性力,转速较低(通常数千RPM)。 3. 平衡方法 机床主轴 去重法:钻孔或铣削去除材料。 配重法:在主轴法兰或平衡环上加装配重块。 需结合刀具、夹具等动态工况进行在线平衡。 曲轴 平衡块设计:通过增减曲轴上的平衡块质量或调整位置。 相位平衡:需考虑各缸点火顺序和惯性力相位差。 常配合飞轮、减震器进行系统平衡。 4. 精度要求 机床主轴 平衡精度需达到G0.4或更高(ISO 1940标准),残余不平衡量通常小于1 g·mm/kg。 直接影响加工表面粗糙度和刀具寿命。 曲轴 平衡等级一般为G6.3~G40(视应用而定),允许较大残余不平衡量。 更关注长期运行的疲劳寿命和振动对发动机的影响。 5. 测试设备差异 机床主轴动平衡机 高精度、高转速专用设备,支持在线动平衡,集成传感器实时反馈。 曲轴动平衡机 需适应大质量、多支撑点结构,具备多平面平衡能力,部分设备支持热态平衡测试。 6. 影响因素 机床主轴 受刀具磨损、轴承预紧力、装配误差等动态因素影响显著。 曲轴 受活塞连杆组件的质量偏差、缸体变形、润滑条件等影响。 7. 维护周期 机床主轴 需定期维护(如每3-6个月),尤其在更换刀具或轴承后需重新平衡。 曲轴 通常在发动机大修或出现异常振动时进行平衡校正。 三、总结 机床主轴动平衡:更注重高精度、高转速下的动态稳定性,技术难点在于微量调整和实时补偿。 曲轴动平衡:更强调多平面惯性力的系统平衡,需兼顾往复运动与旋转运动的复合振动。 两者虽原理相通,但需根据具体工况选择平衡策略和设备,确保旋转系统的可靠性和效率。
16
2025-04
机床主轴动平衡机厂家
以下是国内外知名的机床主轴动平衡机厂家及相关信息,供您参考: 国内知名厂家 上海申岢机械制造有限公司 **申岢(*******)在中国的子公司,技术先进,产品覆盖工业动平衡机、机床主轴动平衡机等,提供高精度解决方案。 优势:国际品牌本土化服务,技术支持强。 北京青云精益检测设备有限公司 专注于动平衡机研发生产,产品包括卧式、立式主轴动平衡机,适用于机床、电机等领域。 优势:性价比高,售后服务完善。 深圳亚泰光电技术有限公司 提供动平衡检测设备,擅长机床主轴现场动平衡校正,便携式设备适合快速维护。 优势:便携式解决方案,适合中小型企业。 上海申岢机械制造有限公司 国内老牌动平衡机厂商,产品涵盖全自动、半自动机型,适用于机床主轴、电机转子等。 优势:定制化能力强,价格亲民。 无锡市金海量仪有限公司 专注精密量仪和动平衡设备,机床主轴动平衡机精度高,适合高要求工业场景。 优势:高精度,稳定性好。 国外知名厂家 **申岢(*******) 全球动平衡机行业龙头,产品技术领先,适用于高端机床、航空航天等领域。 优势:超高精度,可靠性强,但价格较高。 瑞士霍夫曼(Hofmann) 专业动平衡和对中设备供应商,机床主轴动平衡机以高效和智能化著称。 优势:自动化程度高,软件功能强大。 日本国际计测器(KOKUSAI) 日本知名品牌,主打高精度动平衡机,适用于精密机床主轴和高速转子。 优势:体积小巧,操作便捷,适合精密加工场景。 美国IRD Balancing 提供工业动平衡解决方案,产品涵盖便携式和固定式动平衡机,支持现场校正。 优势:便携式设备适合灵活应用。 选购建议 明确需求 根据主轴类型(卧式/立式)、转速范围、最大承载重量等参数选择机型。 是否需要现场动平衡校正(便携式)或固定式设备。 技术参数 关注动平衡精度(如g·mm/kg)、检测速度、自动化程度(如自动去重功能)等。 售后服务 优先选择提供安装培训、长期技术支持的厂家,尤其是进口设备需注意备件供应周期。 预算控制 国产设备性价比高(约10万-50万人民币),进口设备(50万-200万+)适合高精度需求。 实地考察 建议参观厂家或已有客户案例,测试设备性能及操作体验。 如果需要更具体的推荐或技术咨询,可进一步说明应用场景(如机床类型、主轴转速、平衡等级要求等),以便精准匹配解决方案。
16
2025-04
机床主轴平衡机
机床主轴平衡机是一种专门用于检测和校正机床主轴系统不平衡量的设备,主要用于提高机床主轴的旋转精度、减少振动和噪音,从而延长设备使用寿命并提升加工质量。以下是关于机床主轴平衡机的详细介绍: 1. 主要用途 平衡校正:检测主轴旋转时的不平衡量(质量分布不均),并通过调整配重或去除材料实现平衡。 提高加工精度:减少振动对加工表面粗糙度、尺寸精度的影响。 延长设备寿命:降低因振动导致的轴承、齿轮等部件的磨损。 安全保障:避免高速旋转时因剧烈振动引发设备故障或安全事故。 2. 工作原理 传感器检测:通过安装在主轴上的振动传感器或加速度计,实时采集主轴旋转时的振动信号。 相位分析:结合转速信号,确定不平衡点的位置(角度)和大小(质量偏差)。 动态平衡调整:根据检测结果,通过增减配重块、钻孔去重或调整平衡环等方式校正不平衡量。 3. 分类 静态平衡机:适用于低速或短轴的主轴,通过静止状态下的重力平衡检测。 动态平衡机:适用于高速旋转主轴,在运转状态下检测并校正动平衡(更常用)。 在线平衡系统:集成到机床中,实时监测和自动调整平衡状态,无需停机。 4. 应用场景 机床制造与维修:磨床、车床、铣床、加工中心等的主轴平衡。 航空航天:高精度主轴(如涡轮发动机转子)的平衡。 汽车制造:发动机曲轴、传动轴等旋转部件的平衡。 能源行业:发电机、汽轮机转子的平衡校正。 5. 操作步骤 安装主轴:将主轴固定于平衡机支架,确保与驱动装置同轴。 连接传感器:安装振动传感器和转速探头。 启动测试:设定转速(通常接近工作转速),采集振动数据。 数据分析:系统自动计算不平衡量和相位角。 校正操作:根据提示添加或去除配重,重复测试直至达到平衡标准。 6. 注意事项 转速范围:测试转速需覆盖主轴实际工作转速,但不得超过平衡机允许的最大转速。 安全规范:高速旋转时确保防护装置到位,避免人身伤害。 环境因素:避免外界振动、温度波动对检测结果的干扰。 定期校准:平衡机自身需定期校准,确保检测精度。 7. 选型建议 主轴参数:根据主轴的重量、转速范围、尺寸选择匹配的平衡机型号。 精度要求:高精度加工需选择平衡等级更高的设备(如G0.4或G1.0级)。 功能需求:是否需要自动校正、多平面平衡、数据存储等功能。 品牌与售后:知名品牌如**申岢(*******)、霍夫曼(Hofmann)等提供高可靠设备。 8. 平衡标准 平衡等级(G):根据ISO 1940标准,不同应用场景对平衡等级的要求不同。例如: 普通机床主轴:G6.3级 精密磨床主轴:G2.5级 高精度仪器主轴:G1.0级或更高 总结 机床主轴平衡机是保障高精度加工的关键设备,通过科学校正不平衡量,可显著提升机床性能和产品品质。选择时需综合考虑主轴参数、平衡精度需求及设备功能,并严格遵循操作规范,定期维护校准,以确保长期稳定运行。
16
2025-04
机床主轴现场动平衡
机床主轴现场动平衡是解决主轴因质量分布不均导致振动问题的关键技术,直接影响加工精度和设备寿命。以下是详细的操作流程和注意事项: 一、现场动平衡的核心步骤 问题诊断 振动检测:使用振动分析仪测量主轴空转时的振动幅值(单位:mm/s或μm),重点关注工频(与转速同频)的振动分量。 频谱分析:通过FFT频谱确认振动是否由动不平衡引起,典型表现为频谱图中工频分量占比超过70%。 初始数据采集 标记相位:在主轴端面粘贴反光贴,激光转速计同步采集转速和振动相位角(如:1200rpm,相位角45°)。 试重计算:根据公式 ( U = (m imes r imes ω²) / Z ) 估算试重量(m为试重质量,r为半径,ω角速度,Z影响系数)。 试重验证 加装试重块:在计算的相位位置安装试验配重(例如:5g配重块,安装半径50mm)。 二次测量:重新启动主轴至工作转速,记录振动值变化(如振动幅值从8mm/s降至5mm/s,相位偏移30°)。 配重优化 矢量运算:通过振动矢量的几何合成计算精确配重,例如原振动矢量8mm/s∠45°,试重后5mm/s∠15°,通过平行四边形法则求解修正量。 永久配重:采用配重螺钉或焊接方式固定最终配重,确保夹持力矩符合标准(如M6螺钉需拧紧至10N·m)。 验收标准 ISO 1940平衡等级:精密机床通常要求G1.0级,对应剩余不平衡量 ( e = 9549 imes G / n )(单位:g·mm/kg),如12000rpm主轴允许残留不平衡量≤0.8g·mm/kg。 二、先进平衡技术应用 双面动平衡法 适用于长径比>1.5的细长主轴,在两个校正平面(如驱动端和非驱动端)分别配重。 通过解耦方程 ( m_1r_1 + m_2r_2 = U_1 ) 和 ( m_1r_1a + m_2r_2b = U_2 ) 计算两平面配重。 在线自动平衡系统 采用液压或电磁配重器,实时调整配重位置。如使用压电式作动器,响应时间<50ms,可在加工过程中动态修正。 三、典型故障案例库 案例1:磨床主轴振纹 现象:加工件表面出现0.02mm周期性振纹,振动频谱显示工频分量9mm/s。 处理:现场平衡后振动降至1.5mm/s,配重修正量12g∠210°,加工粗糙度Ra从0.8μm改善至0.2μm。 案例2:加工中心热致不平衡 现象:主轴温升60℃后振动加剧,因铝合金配重块与钢质主轴热膨胀系数差异导致。 改进:改用因瓦合金配重(α=1.2×10⁻6/℃),温升工况下振动稳定在2mm/s以内。 四、关键工具选型指南 | 工具类型 | 推荐型号 | 关键参数 | |-|-|| | 振动分析仪 | SKF Microlog Analyzer | 频率范围0-10kHz,相位精度±1° | | 激光转速计 | Monarch Pocket Laser | 测量距离0.3-6m,精度±0.01% | | 动平衡软件 | ******* WinRibal | 支持多平面/过临界转速计算 | 五、经济效益分析 某汽车零部件厂实施现场动平衡后: 成本节约:年维修费降低35%(减少轴承更换4次/年) 效率提升:主轴转速恢复额定值,加工节拍缩短15% 质量改善:工件圆度误差由±5μm降至±1.5μm 通过精准的现场动平衡,可使主轴振动值降低80%以上,延长轴承寿命3-5倍。建议每2000工作小时或更换关键部件后强制实施动平衡检测。
16
2025-04
机床刀具动平衡
机床刀具动平衡是确保高速旋转时稳定运行的关键技术,以下是对该主题的系统性总结: 1. 动平衡的重要性 减少振动与噪音:不平衡导致离心力,引发振动,影响加工精度和表面质量。 延长寿命:降低轴承、主轴等部件的磨损,延长刀具和机床使用寿命。 安全保障:避免高速旋转下失衡引发的机械故障或安全事故。 2. 动平衡原理 质量分布调整:通过增加或减少质量,使旋转轴心与惯性主轴重合,消除离心力偶。 与静平衡的区别:静平衡仅考虑静止状态下的重心对齐,而动平衡需在旋转状态下平衡力偶,适用于长径比大的刀具。 3. 动平衡方法 动平衡机检测:使用专业设备测量不平衡量和相位,常见方法包括: 试重法:在不同位置添加试重,通过振动响应计算配重。 矢量分解:数学计算确定配重位置及质量(如影响系数法)。 调整方式: 去重:钻孔、磨削去除材料。 增重:安装配重块、螺丝或使用可调平衡环。 在线动平衡:机床集成传感器和控制系统,实时监测并自动调整。 4. 平衡等级标准(ISO 1940-1) G等级:表示单位质量允许的不平衡量(g·mm/kg),如G6.3适用于大多数机床刀具,G2.5用于高精度场景。 选择依据:根据刀具转速((n))计算允许不平衡量 (U_{ ext{per}} = (G imes 9549)/n)(单位:g·mm)。 5. 安装与维护要点 正确安装:确保夹紧力均匀,避免安装偏心或污染(如切屑影响同心度)。 定期检测:更换刀具、维修后或定期维护时重新平衡。 刀具质量:选择材质均匀、制造精度高的刀具,减少初始不平衡。 6. 新技术与发展 自动平衡系统:通过电磁或液压实时调整配重,适应动态变化。 智能监控:结合物联网(IoT)实现预测性维护,提升效率。 7. 操作流程示例 初始测试:空转测量初始振动值。 试重安装:在选定位置添加试重,记录振动变化。 计算调整量:通过软件或公式确定配重位置及质量。 验证:重新运行并检测振动是否达标。 8. 常见问题 配重脱落:需确保固定可靠,避免高速甩出。 温度影响:高速下热膨胀可能改变平衡状态,需考虑温升补偿。 掌握机床刀具动平衡技术,可显著提升加工质量与设备可靠性,结合标准与实践经验,实现高效精密加工。
16
2025-04
机床刀具动平衡厂
机床刀具动平衡是机械加工领域中的重要环节,主要用于消除刀具在高速旋转时因质量分布不均引起的振动,从而提高加工精度、延长刀具寿命、降低机床损耗。以下是关于机床刀具动平衡厂的相关信息,供您参考: 一、机床刀具动平衡厂的核心业务 动平衡校正服务 对机床主轴、铣刀、钻头、砂轮等旋转刀具进行动平衡检测与调整。 使用高精度动平衡仪(如**申岢*******、日本KOKUSAI等品牌)进行数据采集和校正。 根据刀具类型(如整体刀具、可转位刀片、刀柄系统)制定平衡方案。 动平衡设备销售与技术支持 提供动平衡机、传感器、分析软件等设备。 针对客户需求进行设备选型、安装调试及操作培训。 定制化解决方案 针对特殊刀具(如非标刀具、超长刀具)设计动平衡方案。 提供在线动平衡(在机床上直接校正)或离线动平衡(专用设备校正)服务。 行业标准认证 符合国际标准(如ISO 1940-1平衡等级G级要求)或客户特定标准。 二、选择动平衡厂家的关键因素 技术能力 是否具备高精度检测设备(如分辨率可达0.1 g·mm的动平衡仪)。 能否处理复杂刀具(如多刃刀具、组合式刀具)的动平衡问题。 行业经验 是否有服务汽车制造、航空航天、精密模具等高要求行业的案例。 是否熟悉不同材质(如硬质合金、陶瓷、PCD刀具)的平衡特性。 服务覆盖范围 是否提供上门服务或快速响应支持。 是否支持紧急订单处理(如生产中的刀具突发振动问题)。 成本与效率 平衡校正的耗时与费用是否合理。 是否提供长期维护协议或批量服务优惠。 三、动平衡技术的关键指标 平衡等级(G值) 根据ISO 1940-1标准,常见机床刀具的平衡等级为G2.5~G6.3,高精度加工可能要求G1.0。 公式:允许不平衡量 ( U = G imes M / omega )(( M )为刀具质量,( omega )为角速度)。 校正方法 去重法:通过钻孔、磨削去除材料。 增重法:添加配重块、平衡环或胶水固定配重。 自动平衡系统:利用液压或电磁装置实时调整。 四、市场常见厂家推荐 国际品牌 **申岢(*******):动平衡领域龙头,设备精度高,适用高端制造。 日本KOKUSAI:专注于小型精密刀具动平衡。 美国IRD:提供工业级在线动平衡解决方案。 国内厂商 上海**动平衡机:性价比高,服务覆盖广。 北京青云仪科:擅长非标刀具定制化平衡。 深圳宏申动平衡:聚焦3C行业高速刀具校正。 五、常见问题解答 Q:动平衡与静平衡的区别? A:静平衡仅校正静态质量分布,而动平衡需在旋转状态下消除离心力偶的影响,更适用于高速刀具。 Q:如何判断刀具是否需要动平衡? A:若加工表面出现振纹、机床噪音增大或刀具异常磨损,建议检测动平衡。 Q:动平衡校正后能提升多少效率? A:根据案例,平衡后的刀具寿命可延长20%~50%,加工精度提升30%以上。 如果需要更具体的厂家联系方式或技术细节,可以进一步说明应用场景(如刀具类型、转速范围、行业需求),我将为您提供定制化建议!
