 中文版
 English
Copyright © 2003-2019 上海申岢动平衡机制造有限公司, All Rights Reserved 沪ICP备16012006号-5 友情链接:
上海动平衡机
24小时服务电话:135-8585-5377
搜索


辊筒动平衡做不好设备总故障?选对生产源头才是关键
- 分类:行业新闻
- 作者:申岢编辑部
- 来源:上海申岢动平衡机制造有限公司
- 发布时间:2026-10-13
- 访问量:0
很多从事印刷、纺织、输送、覆膜、板材加工行业的操作人员都会有相同的疑惑:辊筒动平衡厂家哪家好?为什么同样规格的辊筒,有的厂家加工出来运行平稳,长时间高速运转没有震动、噪音,而有的辊筒装机之后,短短几个月就出现抖动偏大、轴承磨损过快、产品精度下降等一系列问题?不少企业花了不少成本更换整套辊筒部件,问题依旧没有解决,究其根本,大多不是辊筒材质的问题,而是动平衡加工环节出现了疏漏。
在连续化生产线当中,辊筒属于核心转动部件,设备运行速度越快,对于辊筒动平衡精度要求就越高。不少中小企业在采购辊筒的时候,只关注管壁厚度、材质牌号、外观尺寸,往往忽略动平衡加工工艺,这也是绝大多数生产线出现异常震动的主要原因。辊筒在高速旋转过程中,如果重心偏移,不平衡量超标,会持续产生离心力,直接传递给轴承、机架、传动电机。轻微的不平衡会带来设备异响、生产线成品出现条纹、色差、厚薄不均等质量缺陷;不平衡偏差较大时,会加速轴承、联轴器磨损,造成设备停机检修频繁,不仅增加零配件更换成本,还会打乱整体生产排期,降低产能。这也是众多加工企业不断寻找靠谱辊筒动平衡加工服务商的核心原因。
那么想要做好辊筒动平衡加工,究竟要看哪些核心技术要点?很多采购人员并不清楚动平衡加工的评判标准,很容易走入选择误区。首先,动平衡等级划分有着明确的行业标准,不同应用场景的辊筒,平衡等级要求差异很大。输送辊、普通托辊对平衡等级要求偏低,而印刷辊、涂布辊、高精度复合辊,属于高速精密辊类,必须执行更高等级的平衡标准。部分加工商家为压缩加工成本,统一使用一套加工标准处理所有辊筒,不区分使用工况,直接导致精密设备无法正常运行。
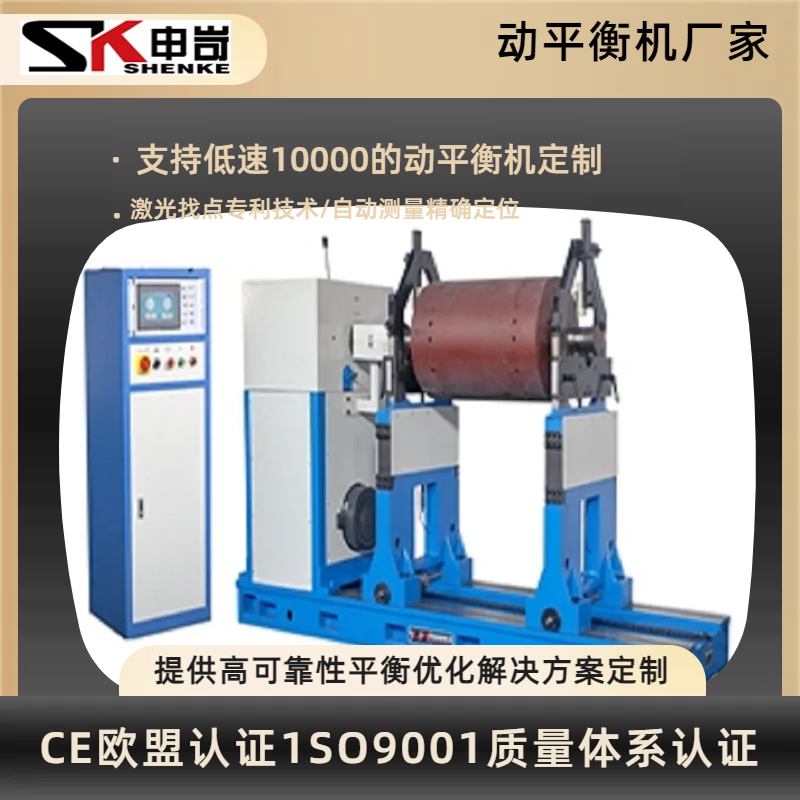
其次,平衡检测设备与校正工艺决定最终精度。辊筒动平衡分为检测与去重校正两个步骤,老旧的检测设备数据误差大,无法捕捉细微的不平衡点位。而校正方式也分为钻孔去重、加重处理两种,不同壁厚、不同结构的空心辊筒,适合的校正方式完全不同。盲目钻孔去重,会破坏辊筒整体结构强度,长时间高速运转容易出现管壁开裂;随意焊接加重块,又会造成局部重量分布不均,运行一段时间后平衡状态失效,出现二次抖动问题。只有根据辊筒长度、直径、壁厚、额定转速综合规划校正方案,才能保证动平衡效果持久稳定。
很多企业在合作之后发现,辊筒刚上机运行状态良好,连续运行半年以上平衡精度大幅下降,这是什么原因?这是大家普遍容易忽略的细节:辊筒端面加工精度、轴头同心度,会直接影响动平衡整体效果。即便辊筒筒体平衡做得再好,如果轴头与筒体不同心,装配到设备之后依然会产生震动。专业的加工工序,会把筒体加工、轴头压装、整体动平衡校正分为多道工序分步完成,压装轴头之后还要进行二次整体平衡校验,而小型加工作坊往往简化工序,只对筒体单独做平衡处理,省去整体校验步骤,这就埋下了后期运行隐患。
日常选择辊筒动平衡加工服务,有哪些容易踩坑的地方需要提前了解?第一,不要只以加工价格作为唯一选择依据。动平衡属于精细化加工工序,设备折旧、工时、检测流程都会产生成本,过低的报价必然会精简加工工序,降低精度等级,看似节省了采购费用,后续设备维修、产能损耗的成本会高出很多。第二,不要忽略成品检测报告。正规的加工环节,每一根辊筒都会标注不平衡量数值、平衡等级,方便企业对照设备技术参数验收,没有数据检测支撑的加工成品,精度无法保障。第三,区分单面平衡与双面平衡。长径比较大的辊筒,必须采用双面动平衡校正,只做单面平衡处理,只能解决一端的不平衡问题,辊筒中段依然会出现摆动,无法满足高速生产线使用需求。
当下整个机械加工行业,对于辊筒动平衡的要求正在不断提升。随着自动化生产线朝着高速化、高精度方向发展,传统粗放式的动平衡加工已经无法适配行业需求。一体化加工模式成为主流趋势,也就是辊筒筒体制作、轴头精加工、动平衡精密校正一站式完成,避免多个厂家分段加工带来的累计误差。同时智能化检测设备逐步普及,数字化数据记录取代人工经验判断,不平衡点位、重量偏差能够精准量化,加工一致性大幅提升,批量辊筒的精度统一性更好,方便企业批量更换配件,降低设备调试难度。
回到最初的问题,辊筒动平衡厂家哪家好?判断标准从来不是单一维度,而是综合工艺体系、工况适配能力、工序完整性、售后技术服务等多个方面。能够主动了解客户生产线转速、产品工艺要求,主动划分平衡等级,制定专属加工方案,完整执行多道校验工序,能够提供精准检测数据的加工方,才能真正解决辊筒震动、设备故障、产品精度不足等一系列痛点。
企业在选型过程中,优先考察加工工艺流程是否完整,是否针对不同辊筒类型制定差异化加工标准,是否具备高精度数字化检测设备。做好辊筒动平衡,不只是简单的一道加工工序,而是保障整条生产线稳定运行、提升产品合格率、降低设备运维成本的重要环节。选对加工源头,减少不必要的停机与损耗,才能让生产线保持高效稳定的运行状态,这也是众多制造企业不断优化配件加工标准的核心诉求。